
フッ素ゴム化合物の品質管理に関する究極ガイド:問題点と解決策
本稿では、フッ素ゴムについて比較的詳細な入門解説を行い、その用途、特性、配合、加工方法、および化合物によく見られる問題点について概説する。
I. フッ素ゴムの基礎入門
フッ素ゴムとは、主鎖または側鎖の炭素原子にフッ素原子が結合した合成ポリマーエラストマーのことです。フッ素原子はゴムに優れた耐熱性、耐酸化性、耐油性、耐腐食性を付与するため、主に特殊シール製品の分野で使用されています。
現在、フッ素ゴムの主な種類としては、通常の二元フッ素ゴムが挙げられます。 F26型 (フッ化ビニリデンとヘキサフルオロプロピレンの共重合体)および三元フッ素ゴム F246型これらはデュポン社のVITON AおよびBに相当する。これらの消費量は、世界のフッ素ゴム総消費量の90%以上を占めている。
その他の特殊フッ素ゴムには、以下のようなものがあります。
テトラフルオロエチレンプロピレンゴム(FEPM): テトラフルオロエチレンとプロピレンの共重合体。無機酸(例えば、96%硫酸、体積変化5%以下)、アルカリ、各種漂白剤、過熱水および蒸気(特に酸/アルカリ混合蒸気)、リン酸塩系作動油に対して高い耐食性を示す。
過酸化物硬化型フッ素ゴム: 二元系または三元系フッ素ゴムに硬化部位モノマーを添加することで改質される。一般的な例としては、デュポン社のVITON GLTなどのフッ素化ビニルエーテルゴムが挙げられる。
パーフルオロエラストマー(FFKM): 優れた低温特性、高いフッ素含有量、そして優れた耐溶剤性。
フルオロシリコーンゴム: 低温特性に優れ、耐溶剤性は平均的。
II. フッ素ゴムの特性
一般的なF26型フッ素ゴムは、引張強度が(10〜)20MPa、破断伸びが(150〜600%)、引裂強度が(20〜40kN/m)、弾性が低く、耐摩耗性が高く、密度が(1.8〜2.1g/cm³)である。
F26型は200℃~250℃で長時間動作可能で、280℃付近では短時間動作可能です。F246型は250℃で長時間動作可能です。
有機液体、燃料油、潤滑油に対する優れた安定性。ほとんどの無機酸および炭化水素に対する耐性。
一般的なフッ素ゴムは平均的な耐性を持つが、より優れた性能を求めるならFEPMが推奨される。
脆化温度は約-25℃です。フッ素シリコーンなどの特殊グレードは、低温での柔軟性に優れています。
フッ素ゴムは優れた耐候性と耐オゾン性を備えています。自然環境下で10年以上保存可能で、オゾン濃度100ppmの空気中に1ヶ月以上放置してもひび割れは発生しません。
高濃度のハロゲン(フッ素)が含まれているため、優れた難燃性を持ち、炎を取り除けば自然消火します。
優れた真空性能と低い空気拡散率を実現。クロロプレンゴム(CR)や天然ゴムよりも優れています。
III.フッ素ゴムの配合と加工
使用条件に応じて適切な生ゴムを選択してください。高温環境にはF26/F246、極度の高温環境にはFFKM、腐食性媒体や蒸気環境にはFEPMを使用してください。
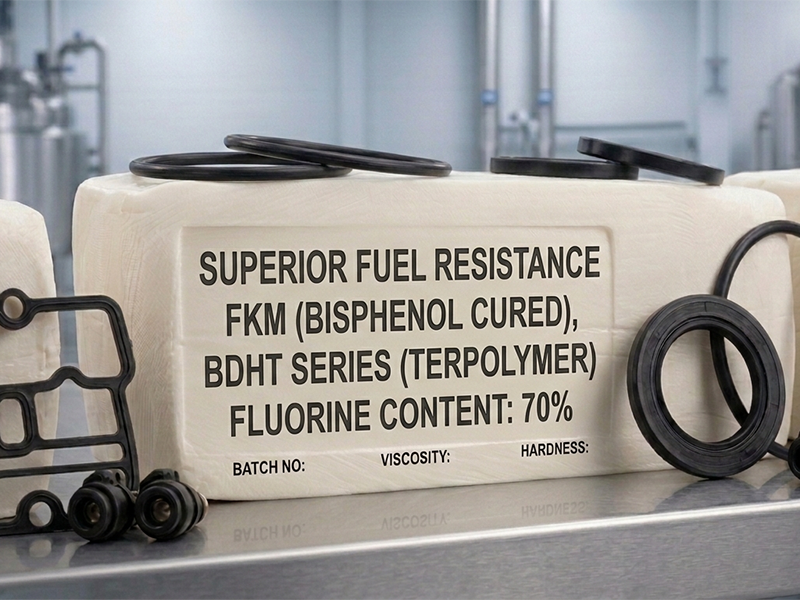
フッ素ゴムは高飽和フッ素ポリマーです。硫黄加硫は使用できません。現在では、ビスフェノールAF/BPPおよび過酸化物加硫が一般的に使用されています。
安定剤は加硫中に放出されるHFを中和します。一般的に使用されるのは、MgOやCa(OH)₂などの金属酸化物です。
可塑剤は揮発性があるため、ほとんど使用されません。流動性を高め、固着を防ぐために、パームワックス、WS280、935Pなどの助剤が使用されます。
混合時の熱伝導率が低く発熱量が多いため、焦げ付きを防ぐためには冷却を強化することが不可欠である。
低分子量物質を除去するために、一次硬化と開放高温二次硬化(例:230℃×16時間)が必要です。
IV. フッ素ゴムの用途
広く使用されている 自動車 エレクトロニクス 航空 造船 そして 化学工業特に、燃料システムやトランスミッションシステムのOリング、ガスケット、シールに使用されます。
V. よくある問題と解決策
1. カビ汚染
解決策:酸受容剤の添加量を増やす。離型剤(パームワックスなど)を添加する。金型表面を半永久的な離型剤で処理する。
2. 成形不良/充填不良
解決策:ムーニー粘度の低いゴムを使用する。スコーチ時間を長くする。温度を下げるか圧力を上げる。装薬の配置を調整する。
3. 硬化ムラまたは硬化不良
注:酸性物質は避けてください。ステアリン酸は使用しないでください。HAFグレードのカーボンブラックや沈降シリカは使用しないでください。硫黄は添加しないでください。
4. 焦げ付きと焦げた縁
解決策:ムーニー粘度の低いゴムとブレンドする。BPPまたはCa(OH)₂の添加量を減らして硬化速度を遅くする。
5. 製品の破損
原因:金型の嵌合がきつすぎる、キャビティ表面が粗い、硬化温度が高すぎてコンパウンドが脆くなる、コンパウンドの強度が低い。
6. 製品の変形
解決策:十分な一次硬化を確保する。後硬化には段階的な温度上昇を用いる。適切な粘度の材料を選択する。
7. 分散不良
解決策:ミキサーの充填率を低くする。回転速度と排出温度を低く保つ。十分な冷却時間と休止時間を確保する。
8. 色の違い
要因:原材料の品質、色基準の経年劣化、混合時の汚染、硬化中の温度変動。